


Električna mašina za savijanje cijevi
Pregled proizvoda
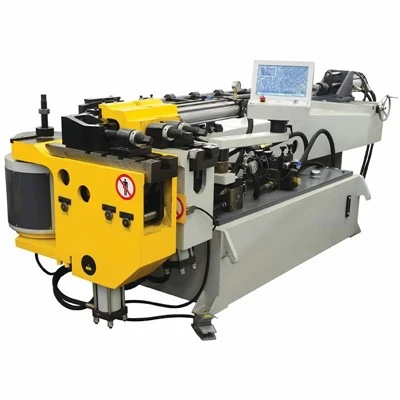
CNC električna mašina za savijanje cijevi koristi više-osnu kontrolu servo motora za izvođenje preciznih operacija rotacijskog izvlačenja, kompresije ili savijanja valjaka. Konstruisana za proizvodna okruženja visokog{2}}protočnog protoka, ova mašina eliminiše zavisnost od hidrauličnog fluida, smanjujući toplotno odstupanje, vreme zastoja u održavanju i potrošnju energije do 40% u poređenju sa tradicionalnim hidrauličnim sistemima.
Izgrađena na bazi za proizvodnju-čeličnog čelika oslobođenog naprezanja, arhitektura zadržava strukturnu krutost tokom ciklusa savijanja sa velikim-ubrzanjima. Integrisan sa vlasničkim industrijskim CNC interfejsom, on rukuje složenim geometrijama više-radijusa, čvrstim CLR (Center Line Radius) aplikacijama i algoritmima za kompenzaciju opruge izvorno unutar kontrolne petlje.


Direct-Arhitektura servo pogona:
Savijanje, dovod i rotaciju pokreću namjenski AC servo motori povezani s preciznim planetarnim mjenjačima, što daje nulti zazor i visok dinamički odziv.
Dinamička kompenzacija povratnog opruge:
Kontrolni sistem mjeri elastični oporavak materijala u realnom-vremenu i automatski prilagođava ugao preko-savijanja u narednim ciklusima bez ručne intervencije operatera.
Brza-promjena alata:
Modularni dizajn alata omogućava operaterima da zamijene stezne čahure, tlačne matrice i matrice za brisanje u roku od 15 minuta koristeći standardne ručne alate.
Softver za simulaciju sudara:
3D softver za vanmrežno programiranje simulira kompletnu sekvencu savijanja, provjeravajući smetnje mašine, probleme sa zazorom i ograničenja osovine prije fizičkog izvođenja.
Programabilna ekstrakcija trna:
Rano povlačenje trna se kontroliše preko programabilnog vremena osovine, sprečavajući nabiranje i kidanje unutrašnjeg-zida na cijevima od nerđajućeg čelika ili titanijuma sa tankim-stinama.
Tehničke specifikacije
|
Technical Parameter |
Vrijednost specifikacije / Raspon |
|
Max. Promjer cijevi (OD) |
Do 89 mm (prilagodljivo do 120 mm) |
|
Max. Wall Thickness |
0,5 mm - 4.0 mm (zavisno od materijala) |
|
Min. Radijus savijanja (CLR) |
1.0D - 1.5D |
|
Max. Ugao savijanja |
190 stepeni (programabilno preko-savijanja za povratak) |
|
Pogon osovine savijanja |
Servo motor apsolutnog enkodera |
|
Kontrolisane osovine |
3 do 8 osi (Y, B, C, Feed, Carriage Shift, Mandrel Shift) |
|
Ponovljena preciznost pozicioniranja |
+/-0,05 mm / +/-0,05 st |
|
Kontrolni sistem |
Industrijski IPC sa ekranom osetljivim na dodir |
|
Napajanje |
380V / 415V, 3-fazni, 50/60 Hz |
Radni proces
Učitavanje materijala:Sirova cijev se puni ručno ili putem automatiziranog punjača snopova na steznu čahuru.
Hranjenje i rotacija:Nosač postavlja cijev uzdužno (Y-osa) i rotira je na potrebnu prostornu orijentaciju (B-osa) za prvo savijanje.
Stezanje i pozicioniranje trna:Matrica za pritisak i matrica za stezanje osiguravaju cijev na matrici za savijanje, dok se unutarnji trn pomiče do tačke tangente kako bi podržao unutarnji zid cijevi.
Izvedba savijanja:Glavna ruka savijanja se rotira do programiranog ugla (C-osa) dok cilindar za povišenje pritiska primjenjuje aksijalni pritisak da kontroliše stanjivanje zidova na vanjskom radijusu.
Vađenje i otpuštanje:Trn se uvlači prije konačnog završetka ugla, matrice se otvaraju, a nosač indeksira cijev za sljedeći uzastopni niz savijanja.
Prijave
Automobilske linije za ispuh i tekućine:
Obrađuje cijevi od nehrđajućeg čelika i aluminiziranog čelika za sklopove katalizatora, cijevi turbopunjača i poprečne{0}} elemente šasije.
HVAC i hlađenje:
Formira bakrene i aluminijske povratne krivine i zavojnice isparivača sa strogim tolerancijama radijusa kako bi se spriječilo ograničenje protoka rashladnog sredstva.

Metalni namještaj i oprema za fitnes:
Podržava cijevi od ugljičnog čelika velikog radijusa-za komercijalne okvire bez površinskih ogrebotina ili ovalnih deformacija.
Vazdušne cijevi:
Savija hidraulične vodove od legure nikla visoke{0}}vrste (Inconel) i titanijuma u skladu sa strogim zahtjevima za konstrukciju u vazduhoplovstvu.
Alati i konfiguracija
Precizno savijanje cijevi se u velikoj mjeri oslanja na pravilno usklađivanje komponenti alata s materijalom cijevi, vanjskim promjerom i debljinom stijenke.
Matrica za savijanje i zatezanje:Uskladite tačan vanjski promjer cijevi s poliranim radijusom žljeba kako biste spriječili oštećenje površine.
Mašina pod pritiskom:Primjenjuje pomoć pri uzdužnom trenju; dostupan sa integrisanim blokovima za povišenje pritiska za aplikacije uskog radijusa (1D).
Wiper Die:Pozicionirano neposredno ispred tačke tangente na uskim krivinama kako bi se eliminisalo nabore van{0}}radijusa na materijalima sa tankim{1}}ima.
Opcije trna:Čvrsti trnovi od kaljenog čelika za debele cijevi; više-loptice sa fleksibilnim vezama za aplikacije sa tankim-zidovima ili uskim-radijusima.
Prilagodba
Proizvodni zahtjevi sežu izvan standardnih kataloških parametara. Inženjerske modifikacije su dostupne za specifične potrebe integracije:
Produžene dužine kreveta:
Produžetak hoda kolica za smještaj sirovih cijevi do 6.000 mm.
Alat za više-sloga:
Konfiguracije visine stogova koje podržavaju do tri različita radijusa istovremeno na jednoj glavi mašine.
Integracija automatizacije:
Robotske ruke za utovar/istovar i pneumatski kanali{0}}za izbacivanje dijelova vezani su direktno za PLC mašine preko hardverskih sigurnosnih blokada.
Specijalizovani profili:
Prilagođeni setovi kalupa dizajnirani za kvadratne, pravokutne, ovalne i asimetrične ekstrudirane aluminijske profile.
Kvalitet i testiranje
Integritet strukture i preciznost obrade se provjeravaju kroz rigorozne{0}}protokole kućne proizvodnje prije otpreme.
Obrada kreveta:
Okviri mašina se žare radi ublažavanja naprezanja pri zavarivanju, a zatim se mašinski obrađuju na velikim CNC centrima za glodanje portala u jednoj postavci kako bi se osiguralo poravnanje paralelnih vodilica{0}}u rasponu od 0,02 mm.
Dimenzijska inspekcija:
Kritične komponente (glavna vratila, mjenjači i ruke za savijanje) se provjeravaju pomoću laserskih interferometara i koordinatnih mjernih mašina (CMM).
Testiranje opterećenja:
Svaka sklopljena mašina prolazi kroz 72-kontinualni test rada na suho- u trajanju od 72 sata, nakon čega slijede stvarna ispitivanja savijanja metala koristeći uzorke materijala koje je isporučio klijent kako bi se potvrdila ponovljivost kutova i granice stanjivanja zidova.
Električna usklađenost:
Upravljački ormarići su ožičeni prema strogim industrijskim standardima, koristeći CE{0}}certificirane komponente i potpunu optičku izolaciju za zaštitu od električne buke.
FAQ
P: Kako da spriječim stanjivanje i izravnavanje zidova na krivinama uskog radijusa (1.5D)?
O: Stanjivanje i spljoštenje zidova ublažavaju se uparivanjem instalacije sa internim više-trnom, blisko-masterom za brisanje i programabilnim pojačivačem pritiska. Pojačivač gura materijal u zonu savijanja sinhrono sa brzinom ruke savijanja, suprotstavljajući se vlačnim silama koje uzrokuju stanjivanje na vanjskom radijusu.
P: Koja je prednost potpuno{0}}električnog savijača nad hidrauličnim?
O: Svi-električni savijači eliminišu degradaciju hidrauličkog ulja, fluktuacije termičke ekspanzije i curenje tekućine. Oni nude veću ponovljivost položaja (+/-0,05 stepeni u odnosu na . +/-0,2 stepena za hidrauliku), manju potrošnju energije tokom perioda mirovanja i brže promene podešavanja kroz numeričko pozicioniranje ose, a ne ručne mehaničke granične prekidače.
P: Može li kontrolni sistem direktno uvesti standardne CAD datoteke?
O: Da. Industrijski IPC podržava direktan uvoz STEP ili IGES datoteka. Interni softver za konverziju automatski izdvaja ugao savijanja, rotaciju i koordinate uvlačenja kako bi generirao program za izvršavanje stroja, smanjujući greške u ručnom programiranju.
P: Koji su podaci potrebni za dobijanje tačne ponude alata i mašina?
O: Navedite vanjski prečnik cijevi (OD), debljinu stijenke (WT), razred materijala (npr. SUS304, Al 6061, ugljični čelik), polumjer središnje linije (CLR), maksimalne ravne tangente između krivina i 2D/3D crtež dijela koji prikazuje prostorne koordinate savijanja.
P: Kako se postupa sa oprugom za materijale visoke-zateznosti kao što su titanijum ili-nerđajući čelik?
O: Visoko{0}}materijali pokazuju značajan elastični oporavak. CNC sistem inkorporira bazu podataka materijala koja izračunava uglove povratne linije osnovne linije. Tokom proizvodnje, mašina preko-savija materijal pomoću izračunate delte i mjeri stvarnu poziciju preko apsolutnih enkodera, primjenjujući iterativnu kompenzaciju sve dok se ciljni ugao ne zaključa.
P: Kakvo je održavanje potrebno za servo{0}}osovine?
O: Održavanje je značajno smanjeno u poređenju sa hidrauličnim sistemima. Rutinske procedure su ograničene na planirano podmazivanje linearnih vodilica i kugličnih vijaka putem automatizovane pumpe za mast, periodične provere pogonskih remena ili zazora mjenjača i održavanje filtera zraka u električnom ormaru čistima.