


Mašina za savijanje aluminijumskih cijevi više-radijusa
Mašina za savijanje aluminijumskih cijevi više-radijusa
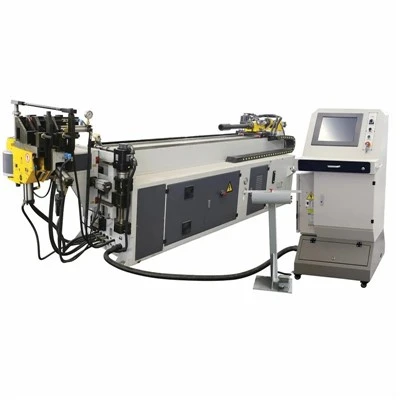
Konstruisana za proizvodnju aluminijuma sa tankim{0}}zidovima, ova mašina za savijanje sa više-radijusa integriše programabilno više-osno kretanje za izvršavanje uzastopnih različitih radijusa na jednoj cevi bez ručnog premještanja. Izgrađen na čeličnom okviru sa teškim-mjernim naprezanjem-rasterećenim, eliminiše torziono skretanje tokom-brzine guranja. Sistem ima sinhronizovani hidraulički-električni hibridni pogon, koji pruža ponovljivu preciznost za velike{9}}proizvodne linije za automobile i HVAC.
Tehničke specifikacije
|
Specifikacija parametar |
Vrijednost / Raspon |
|
Max. Tube Diameter |
OD 6 mm - 76 mm |
|
Max. Wall Thickness |
0,5 mm - 4.0 mm (legure aluminijuma: 6061, 3003, 5083) |
|
Min. polumjer središnje linije (CLR) |
1,0 x OD (ovisno o alatu i debljini zida) |
|
Max. Ugao savijanja |
180 stepeni + kompenzacija opruge |
|
Preciznost osovine savijanja |
+/- 0.05 stepen |
|
Preciznost hranjenja i rotacije |
+/- 0.05 mm / +/- 0.05 stepeni |
|
Kontrolni sistem |
Industrijski IPC + NC/CNC interfejs sa ekranom osetljivim na dodir |
|
Drive System |
Servo motori na izmjeničnu struju + hidraulički pojačivači zatvorene petlje |
Ključne karakteristike
Alat za više-radijus stack:Kućice više radijusa istovremeno na pomičnoj grupi, omogućavajući automatizovane prelaze između uskih i širokih krivina unutar istog ciklusa.
Zatvorena{0}}Kompenzacija Springback-a:Povratna informacija senzora-u realnom vremenu mjeri aluminijsku elastičnu postolje za oporavak-savijanja i dinamički prilagođava pozicioniranje osi kako bi se eliminisale pokušaje-i-oštećenja.
Programabilna ekstrakcija trna:Napredna servo{0}}pokrenuta rano vađenje sprječava nabiranje unutrašnjeg zida i-spljoštenje poprečnog presjeka na tankosidnim aluminijskim cijevima- (OD < 1,5 mm).
Tečnost{0}}Temperaturna termička stabilnost:Integrisano hlađenje hidrauličkog ulja sprečava pad viskoznosti tokom neprekidnog rada smena 24/7.
Radni proces
Učitavanje materijala:Sirova aluminijska cijev je pričvršćena na steznu stezaljku kolica; unutrašnji trn i matrica brisača su pozicionirani u tački tangente.
Automatsko{0}}Unošenje i rotacija:Servo stezaljke indeksiraju cijev uzdužno i rotacijsko kako bi se koordinirao tačan prostorni ugao za prvo savijanje.
Više-izvođenje radijusa:Matrica za pritisak i matrica za savijanje sinkroniziraju pritisak dok trn ostaje nepomičan unutar cijevi kako bi podržao radijus unutrašnjeg zida.
Rano vađenje i otpuštanje stezanja:Trn se djelimično uvlači prije nego što se savijanje završi kako bi se spriječilo kidanje, nakon čega slijedi vertikalno otvaranje kalupa.
Pomicanje steka i ponovno{0}}stezanje:Grupa alata se pomiče okomito/horizontalno kako bi se poravnala matrica sekundarnog radijusa za naknadna složena savijanja bez intervencije operatera.
Prijave
EV Thermal Management:Više{0}}savijanje aluminijumskih kanala za hlađenje koji prolaze kroz baterije.
HVAC&R razdjelnici:Distribucijski kolektori rashladnog sredstva koji zahtijevaju povratne krivine uskog{0}}radijusa.
Automobilske linije za ispuh i tekućine:Precizne strukturne cijevi koje zahtijevaju stroge geometrijske tolerancije.
Vazduhoplovstvo:Lagane komponente okvira izrađene od -aluminijskih legura visoke čvrstoće.
Alati i konfiguracija
Standardni sklop gomile:Sadrži matricu za savijanje, matricu za stezanje, matricu za pritisak, matricu za brisanje i fleksibilne kuglice trna prilagođene tačnim OD cijevi i dimenzijama zida.
Izbor materijala:Alati izrađeni od Ampco aluminijske bronze ili kaljenog alatnog čelika (HRC 58-62) sa premazima protiv trenja kako bi se spriječilo kidanje i grebanje aluminijuma.
Interfejs za brzu{0}promjenu:Hidraulički brzi{0}}arborovi skraćuju vrijeme zamjene alata za jednu-slaganje na manje od 15 minuta.
Prilagodba
Prilagođena konfiguracija osi:Proširivo od 3 ose (XYZ) do 7 potpuno interpoliranih električnih osi za složene prostorne geometrije.
Učitavanje integracije automatizacije:Kompatibilan sa portalnim utovarivačima, antropomorfnim robotskim rukama i pneumatskim stalcima za istovar.
Specijalizovani profili:Prilagođeni setovi kalupa dizajnirani za kvadratne, pravokutne, ovalne i specijalizirane ekstrudirane aluminijske profile.
Kvalitet i testiranje
U-Kućna obrada:Glavni okviri su zavareni u-kući, žareni na 600°C kako bi se smanjio unutrašnji napon zavarivanja, i završeni na CNC podnim-mlinovama za bušenje kako bi se osigurala paralelnost ležaja unutar 0,02 mm/m.
Sljedivost komponenti:Kritični hidraulični ventili i servo pogoni dolaze isključivo od etabliranih industrijskih brendova (Rexroth, Siemens, Yaskawa).
Tvorničko prihvatljivo testiranje (FAT):Svaka mašina se podvrgava strogom 72-satovnom kontinuiranom testiranju na suho-, nakon čega slijedi ispitivanje savijanja materijala pod naponom. Izvještaji o inspekciji koordinatnih mjernih mašina (CMM) se verificiraju i arhiviraju prije pakiranja.
FAQ
P: Kako se mašina nosi sa razlikama u povratnom oprugu između različitih serija aluminijskih legura kao što su 6061-T6 i 3003-H14?
O: CNC kontrolni sistem ima bazu podataka materijala u kojoj se pohranjuju parametri istezanja i zatezanja. Operateri unose varijansu zatezanja serije, a sistem automatski izračunava mikro-preko-uglove savijanja, eliminišući ručno probno savijanje.
P: Šta sprečava da se aluminijumske cevi naboraju ili slože na uskim unutrašnjim radijusima (1,5 x OD)?
O: Nabiranje je spriječeno kombinacijom fleksibilnog trna sa više-loptica, precizno uparene matrice za brisanje koja grli tačku tangente i programabilnog ranog izvlačenja trna vođenog servo povratnom spregom visokog{1}}odgovora.
P: Može li jedan snop alatnih strojeva obraditi i okrugle i četvrtaste aluminijske cijevi?
O: Ne. Matrice za savijanje su specifične-profile. Prelazak sa okrugle na četvrtastu cev zahteva promenu kompletnog seta alata (matrica za savijanje, matrica za stezanje, matrica pod pritiskom i trn), što traje otprilike 20 do 30 minuta.
P: Koji su zahtjevi komunalnih objekata za instalaciju?
O: Sistem zahtijeva standardno 3-fazno industrijsko napajanje (380V/415V/480V, 50/60Hz), dovod čistog komprimovanog zraka (0,6 MPa) i radnu temperaturu okoline u radionici između 5°C i 45°C.
P: Koji izvještaji o inspekciji kvaliteta i dokumenti o usklađenosti se dostavljaju uz pošiljku?
O: Svaka pošiljka uključuje izvještaj o inspekciji dimenzija CMM dijelova za testiranje, kompletan paket hidrauličkih/električnih šema, certifikate o usklađenosti kvalitete ISO9001 i CE dokumentaciju o usklađenosti.
P: Koje je tipično vrijeme isporuke za standardne u odnosu na prilagođene mašine?
O: Standardne konfiguracije kataloga se isporučuju u roku od 4 do 6 sedmica. Potpuno prilagođene integracije sa više-osi koje zahtijevaju specijaliziranu provjeru alata profila obično zahtijevaju 10 do 14 sedmica od potpisivanja-odjave.
Popularni tagovi: više-mašina za savijanje aluminijumskih cevi sa više radijusa, Kina proizvođači, dobavljači, fabrika mašina za savijanje aluminijumskih cevi sa više radijusa
Par
neMoglo bi vam se i svidjeti


Pošaljite upit